

آموزش دستگاه برش لیزر فلزات
گاز ازت یا اکسیژن در برش لیزر؛ کدام بهتر است؟
آذر
📅 بهروزرسانی محتوا در: 1405/09/01
در دستگاههای برش لیزر فلزات، انتخاب گاز کمکی یکی از مهمترین تصمیمهایی است که مستقیماً روی سودآوری کارگاه، کیفیت قطعه و سرعت تحویل سفارشها اثر میگذارد. پاسخ کوتاه به این پرسش: انتخاب بین گاز ازت (نیتروژن) و اکسیژن به نوع فلز، ضخامت ورق و فرآیند بعد از برش (رنگ یا جوش) بستگی دارد. اکسیژن برای فولاد کربنی ضخیم با هزینه گاز پایینتر مناسب است و ازت برای استیل، آلومینیوم و ورق نازک با لبه براق و بدون اکسید.
این راهنما را تیم فنی مبینتک تهیه کرده تا بهعنوان مدیر یک واحد صنعتی یا خریدار دستگاه برش لیزر، تصمیم هوشمندانهتری بگیرید. اگر هنوز دستگاه خریداری نکردهاید، قبل از هر چیز دستگاههای برش لیزر فلزات را ببینید.
جدول پیشنهاد انواع گاز متناسب با کار شما برای دستگاه برش لیزر
چرا انتخاب گاز کمکی در برش لیزر تا این حد حیاتی است؟
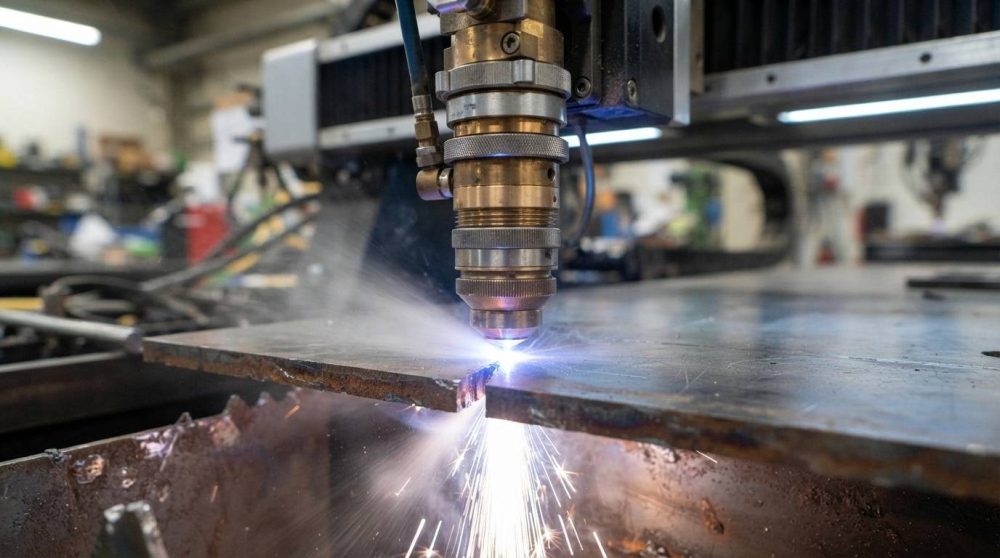
برش لیزری یک روش ماشینکاری حرارتی است که در آن پرتو متمرکز لیزر (بهخصوص در لیزر فایبر) ابزار برش است. اما پرتو لیزر بهتنهایی نمیتواند فلز مذاب را از مسیر برش خارج کند. اینجا گاز کمکی (Assist Gas) وارد میشود. این گاز با فشار بالا و هممحور با پرتو لیزر از نازل خارج میشود و سه وظیفه کلیدی دارد:
- تخلیه مذاب و جلوگیری از پلیسه: بیرون راندن فلز مذاب از شیار برش (Kerf) تا لبهای صاف ایجاد شود.
- خنککاری ناحیه برش: کاهش منطقه تحت تأثیر حرارت (HAZ) و جلوگیری از تاب برداشتن ورقهای نازک.
- حفاظت از لنز محافظ: جلوگیری از پاشش جرقه و دود به سمت هد لیزر و آسیب به قطعات اپتیکی گرانقیمت.
در میان گازهای صنعتی، اکسیژن و ازت (نیتروژن) پرکاربردتریناند و در کنار آنها از هوای فشرده و در موارد خاص از آرگون هم استفاده میشود. توجه کنید که این بحث برای دستگاههای برش لیزر فلزات است؛ دستگاههای فایبر مارکینگ برای برش فلز ضخیم ساخته نشدهاند.

معرفی چند دستگاه برش لیزر فلزات


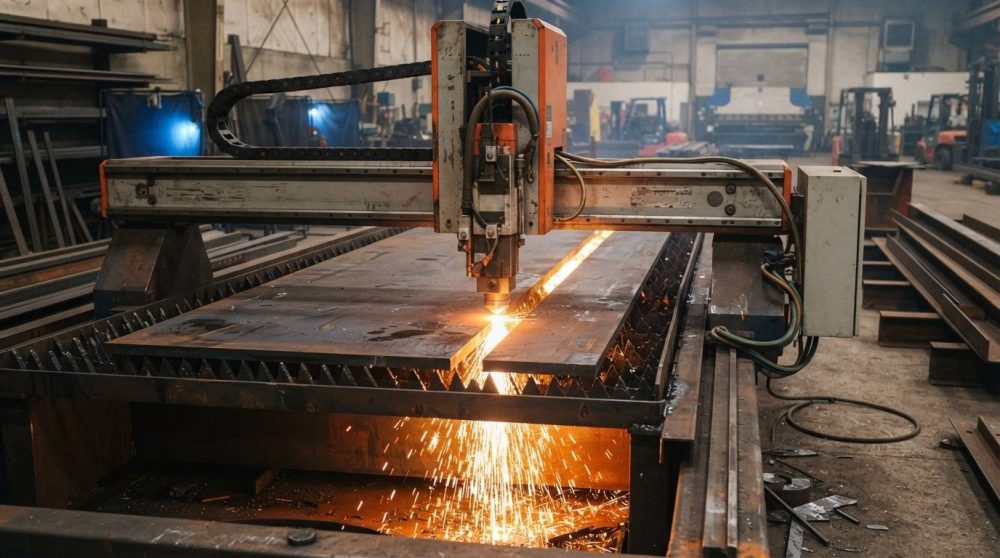
برش لیزر با گاز اکسیژن؛ قدرت و صرفه اقتصادی برای آهن
اکسیژن یک گاز واکنشی است و همین ویژگی معادله برش فلزات آهنی را تغییر میدهد.
مکانیسم عملکرد اکسیژن در برش فلزات
وقتی پرتو لیزر سطح فولاد کربنی (آهن سیاه، ST37، ST52 و…) را به نقطه اشتعال میرساند، اکسیژن با آهن واکنش گرمازا (Exothermic) میدهد؛ یعنی بخشی از انرژی لازم برای برش از سوختن کنترلشده آهن تأمین میشود، نه فقط از لیزر. به همین دلیل اکسیژن برای فولاد کربنی ضخیم بسیار مؤثر است.
مزایای استفاده از اکسیژن
- برش ضخامتهای بالا با توان لیزر کمتر: به لطف گرمای اضافی واکنش، حتی لیزر ۳ کیلوواتی ورقهای فولادی تا حدود ۲۰ میلیمتر را برش میدهد. با توان بالاتر (مثلاً ۶ کیلووات) ضخامتهای بیشتر هم ممکن است.
- هزینه گاز پایین: فشار اکسیژن در برش پایین است (معمولاً حدود ۰٫۶ تا ۱٫۵ بار) و مصرف گاز آن در مقایسه با نیتروژن بسیار کمتر است.
معایب و محدودیتهای اکسیژن
- لایه اکسید روی لبه: واکنش اکسیژن با آهن یک لایه اکسید تیره و شکننده روی لبه میگذارد. اگر قطعه بعد از برش نیاز به رنگ پودری یا جوشکاری دقیق دارد، باید این لایه با سنگزنی یا اسیدشویی حذف شود که زمان و هزینه میخواهد.
- سرعت محدود در ورق نازک: در ورق نازک، گرمای واکنش به ضرر کیفیت لبه تمام میشود و نمیتوان توان را بیش از حد بالا برد؛ پس برش با اکسیژن در ورق نازک کندتر از نیتروژن است.
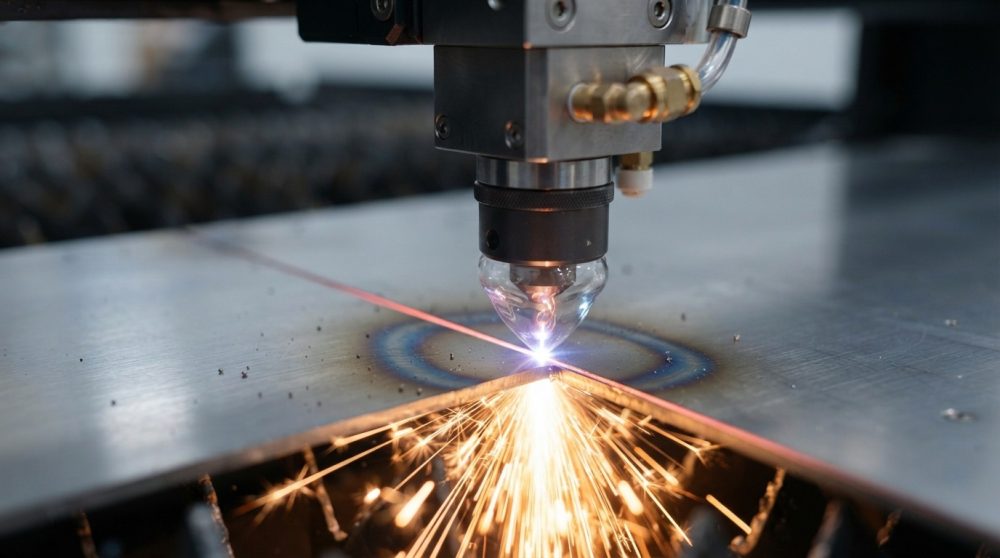
برش لیزر با گاز ازت یا نیتروژن
برخلاف اکسیژن، ازت (نیتروژن) گاز خنثی است و در دمای برش با فلز مذاب واکنش شیمیایی نمیدهد.
مکانیسم عملکرد نیتروژن در برش لیزری
در برش با نیتروژن، تمام انرژی ذوب را فقط پرتو لیزر تأمین میکند. نیتروژن با فشار بالا (حدود ۱۰ تا ۲۵ بار) وارد شیار میشود و دو کار انجام میدهد: اتمسفر محافظی میسازد که اکسیژن هوا را از محل برش دور نگه میدارد و فلز مذاب را با نیروی مکانیکی بیرون میراند.
مقاله دانشگاهی Duspara و همکاران در مجله FME Transactions درباره برش با فایبر لیزر میگوید:
برش ورقهای نازک با نیتروژن سریعترین و با اکسیژن کندترین است و برش اکسیژنی ۳ تا ۵ برابر کندتر از نیتروژن گزارش شده. نیتروژن باید دستکم ۹۹٫۹۹٪ خلوص داشته باشد تا رنگ ورق عوض نشود. فشار برش اکسیژن معمولاً حدود ۰٫۶ تا ۱٫۵ بار است و لیزر ۳ کیلوواتی با اکسیژن میتواند ورقهایی تا ۲۰ میلیمتر را ببرد.
همچنین بخوانید: خرید تیوب دستگاه لیزر غیرفلزات
مزایای برش با گاز ازت
- لبه براق و بدون اکسید: لبه برش با نیتروژن نقرهای، تمیز و بدون لایه اکسید است. قطعه بلافاصله برای رنگ پودری، آبکاری یا جوشکاری آماده است و معمولاً نیاز به پرداخت ثانویه ندارد.
- سرعت بالا در ورق نازک و متوسط: چون محدودیت سوختن لبه وجود ندارد، با افزایش توان لیزر سرعت برش با نیتروژن بالا میرود.
- تنوع متریال: نیتروژن انتخاب استاندارد برای استیل ضدزنگ (۳۰۴، ۳۱۶، ۴۳۰)، آلومینیوم، گالوانیزه، برنج و مس است و ظاهر و مقاومت به خوردگی لبه را بهتر حفظ میکند.
معایب و چالشهای نیتروژن
- مصرف گاز و هزینه عملیاتی بالا: فشار بالا و نازل بزرگتر یعنی مصرف گاز بیشتر؛ با افزایش ضخامت این مصرف بیشتر هم میشود.
- نیاز به توان بیشتر در ضخامت بالا: چون واکنش گرمازایی نیست، برش ورقهای ضخیم با نیتروژن به لیزرهای پرقدرت (مثلاً ۶ یا ۱۲ کیلووات و بالاتر) نیاز دارد.
- نیاز به خلوص بالا: نیتروژن کمخلوص باعث تغییر رنگ لبه و پلیسه میشود.
جدول مقایسه جامع گاز ازت یا اکسیژن در برش لیزر
وبسایت Laguna Tools درباره انتخاب گاز در فایبر لیزر میگوید:
نیتروژن برای برش تمیز و بدون اکسید استیل، آلومینیوم و فلزات غیرآهنی استفاده میشود و معمولاً خلوص آن باید ۹۹٫۹٪ یا بیشتر باشد؛ برای استیل آینهای ۹۹٫۹۹۹٪ رایج است. اکسیژن مصرفی برای فولاد کربنی معمولاً ۹۹٫۵٪ یا بالاتر است. در ضخامتهای کم، گرمای اضافی اکسیژن به ضرر کار تمام میشود و نیتروژن یا هوای فشرده بهتر عمل میکند.
هوای فشرده؛ جایگزین اقتصادی برای ورق نازک
اگر حجم بالایی ورق نازک میبرید و هزینه کپسول یا مخزن نیتروژن چالشبرانگیز است، هوای فشرده (Compressed Air) میتواند گزینه اقتصادی باشد. هوا شامل حدود ۷۸٪ نیتروژن و ۲۱٪ اکسیژن است و با کمپرسور اسکرو پرفشار (معمولاً ۱۶ تا ۲۰ بار) همراه با درایر و فیلتراسیون دقیق تأمین میشود. با این روش هزینه خرید گاز حذف میشود، اما هزینه برق و نگهداری کمپرسور اضافه میشود. لبه برش هم کمی رنگپریده یا زرد میشود و برای رنگکاری حساس ممکن است مناسب نباشد. هوا باید تمیز، خشک و بدون روغن باشد؛ در غیر این صورت به لنز و نازل آسیب میزند.
وبسایت ایرلیکید (Air Liquide) درباره مقایسه هوای فشرده و نیتروژن میگوید:
انتخاب نیتروژن با خلوص بالا بهجای هوای فشرده، کیفیت لبه بهتر و ظاهر نقرهای میدهد، بهویژه در ضخامتهای بالاتر از ۵ میلیمتر.
۳ عامل تعیینکننده برای انتخاب گاز مناسب در خط تولید
۱. سرعت برش و تیراژ تولید
اگر سفارشهای شما تیراژ بالای قطعات نازک (زیر ۳ میلیمتر) است، زمان برایتان پول است. نیتروژن با سورس لیزر پرقدرت زمان ماشینکاری را بهطور چشمگیری کم میکند و هزینه بالاتر گاز را با افزایش تیراژ جبران میکند. اما برای ورقهای آهن ۱۰ یا ۱۵ میلیمتری، اکسیژن هم سریعتر و هم بهصرفهتر است.
۲. کیفیت لبه و فرآیندهای بعدی
از خودتان بپرسید: «قطعه بعد از خروج از دستگاه به کجا میرود؟»
- اگر قطعه در سازههای سنگین استفاده میشود و ظاهر لبه اهمیت زیادی ندارد، اکسیژن گزینه خوبی است.
- اگر قطعه رنگ الکترواستاتیک میشود، در صنایع غذایی و پزشکی (استیل) به کار میرود یا لبه در معرض دید مشتری است، نیتروژن انتخاب حرفهای است.
نکته: هزینه نیروی انسانی برای سنگزنی و تمیزکاری لبههای اکسیدشده گاهی از هزینه گاز نیتروژن بیشتر میشود؛ هر دو را در محاسبه بیاورید.
صحبت از خط تولید و صنایع و کارگاههای کوچک است، پیشنهاد میکنیم مقالات زیر را از دست ندهید:
۳. هزینه تمامشده برش
بهجای قیمت هر کپسول، هزینه تمامشده هر قطعه را حساب کنید: هزینه گاز + برق + استهلاک دستگاه + دستمزد اپراتور + هزینه پرداخت ثانویه. در بسیاری از پروژهها سرعت بالای نیتروژن باعث میشود استهلاک، برق و دستمزد به ازای هر قطعه کم شود. برای محاسبه درآمد و هزینههای کارگاه برش لیزر، درآمد دستگاه برش لیزر را بخوانید.
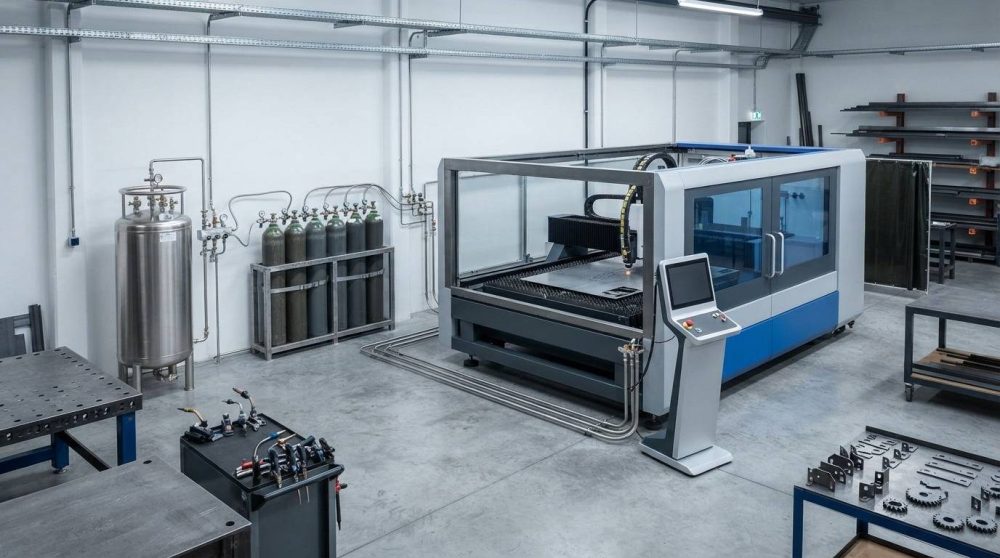
تأمین گاز کمکی: کپسول، مخزن مایع یا ژنراتور نیتروژن؟
روش تأمین گاز به مصرف ماهانه شما بستگی دارد:
- کپسول (سیلندر): برای مصرف کم و شروع کار مناسب است و نیاز به جابهجایی و تعویض مداوم دارد.
- مخزن مایع (کرایوژنیک): برای مصرف بالا اقتصادیتر است، اما گاز مایع حتی در زمان استفاده نکردن کمی تبخیر میشود.
- ژنراتور نیتروژن در محل: نیتروژن را از هوا تولید میکند و برای کارگاههای پرمصرف گزینهای است که باید هزینه خرید و نگهداریاش را با هزینه خرید گاز مقایسه کنید.
- کمپرسور هوا: برای ورق نازک و بودجه محدود.
وبسایت اطلس کوپکو (Atlas Copco) درباره تأمین گاز برش لیزر میگوید:
کمپرسورها و بوسترهای پرفشار گاز مورد نیاز برش لیزری (هوا، نیتروژن یا اکسیژن) را تأمین میکنند و ژنراتورهای نیتروژن و اکسیژن در محل میتوانند نیتروژن و اکسیژن با خلوص بالا برای برش لیزری تولید کنند. خلوص مورد نیاز گاز به نیاز مشتری برای محصول نهایی بستگی دارد.
قبل از خرید دستگاه، سیستم تأمین گاز، قطر نازل و فشار و جریان مورد نیاز هر مدل را از فروشنده بپرسید. برای شرایط خرید و راهاندازی، لیست قیمت و شرایط فروش دستگاههای لیزر مبینتک را ببینید.
پارامترهای فنی مکمل که کیفیت برش با ازت یا اکسیژن را تضمین میکنند
حتی با بهترین گاز، تنظیم نبودن دستگاه میتواند باعث سوزش بیش از حد لبه (Over-burning) یا چسبیدن سرباره و پلیسه (Dross) شود. این موارد را بررسی کنید:
- نازل مناسب (تکلایه یا دولایه): برای برش با اکسیژن معمولاً نازل دولایه استفاده میشود تا جریان گاز آرام و کنترلشده باشد. برای نیتروژن و هوای فشرده معمولاً نازل تکلایه به کار میرود تا جت گاز با سرعت بالا مذاب را بیرون بیندازد.
- نقطه فوکوس (Focus Position): در برش فولاد کربنی با اکسیژن، فوکوس معمولاً در نزدیکی سطح یا کمی مثبت تنظیم میشود. در برش استیل و آلومینیوم با نیتروژن، فوکوس معمولاً منفی (داخل ضخامت ورق) است تا شیار برش بازتر شود و گاز بتواند همه مذاب را تخلیه کند. مقدار دقیق را از دفترچه دستگاه و تست برش بگیرید.
- هممرکزی نازل و پرتو (Centering): اگر پرتو دقیقاً از مرکز نازل عبور نکند، جریان گاز یک طرف شیار بیشتر از طرف دیگر میشود و یک سمت قطعه پلیسه میگیرد و لنز محافظ آسیب میبیند.
- فاصله نازل تا ورق: فاصله نامناسب، جریان گاز را مختل میکند.
برای آشنایی با تنظیمات پایه دستگاه، تنظیم دستگاه لیزر را ببینید. مشخصات فنی دستگاههای برش لیزر فلزات مبینتک (مثل دستگاه برش لیزر فلزات OR-FMA و OR-FM) را هم در صفحه محصول ببینید.
جدول عیبیابی: مشکلات رایج برش با گاز کمکی
همچنین بخوانید: کاتر پلاتر چیست؟
نکات ایمنی کار با گازهای کمکی
- اکسیژن: محیط پراکسیژن خطر آتشسوزی را بالا میبرد؛ روغن و گریس را از شیرها و اتصالات اکسیژن دور نگه دارید.
- نیتروژن: گاز خنثی بیبو است و در فضای بسته میتواند اکسیژن را کم کند؛ تهویه مناسب داشته باشید.
- کپسول و مخزن: سیلندرها را محکم ببندید و فقط از رگلاتور و شیلنگ مخصوص هر گاز استفاده کنید.
- دستورالعمل تأمینکننده گاز و سازنده دستگاه را حتماً رعایت کنید.
سخن پایانی درباره گاز ازت یا اکسیژن در برش لیزر
در بحث گاز ازت یا اکسیژن در برش لیزر، برنده مطلقی وجود ندارد؛ نیاز خط تولید شما برنده را تعیین میکند. اکسیژن با واکنش گرمازا برای برش فولاد کربنی ضخیم با کمترین هزینه گاز مناسب است. ازت با خاصیت خنثی و فشار بالا، سرعت بالا، لبههای براق بدون اکسید و آمادگی قطعه برای رنگ و جوش را میدهد. انتخاب توان دستگاه و طراحی سیستم تأمین گاز (کپسول، مخزن مایع یا کمپرسور) نیاز به محاسبه دقیق مهندسی دارد.
همین حالا با کارشناسان فنی مبینتک تماس بگیرید و از مشاوره رایگان و تخصصی برای انتخاب بهترین دستگاه برش لیزر متناسب با متریال و بودجهتان استفاده کنید. برای دیدن همه گزینهها، انواع دستگاههای برش و حکاکی لیزری مبینتک را مرور کنید.
برای اطلاعات بیشتر درباره دستگاههای برش لیزر مقالات زیر را بخوانید:
- تعمیر لیزر حکاکی در 8 مرحله
- راهنمای جامع و تخصصی خرید دستگاه برش لیزری غیر فلزات
- 18 نکته درباره محاسن و معایب لیزر فایبری
- بهترین مارک دستگاه برش لیزر
- دستگاه حکاکی سنگ قبر
- دستگاه لیزر چرم
با ما در ارتباط باشید! تماس تلفنی: شنبه تا چهارشنبه 9 تا 16 پیام در بلــــه: همه وقت و همه روز مراجعه حضوری: تهران و شیراز


سؤالات متداول درباره گاز ازت یا اکسیژن در برش لیزر
آیا میتوان ورق استیل ضدزنگ را با اکسیژن برش داد؟
از نظر فنی ممکن است، اما توصیه نمیشود. اکسیژن لبه استیل را اکسید و تیره و زبر میکند و ظاهر و مقاومت لبه به خوردگی را کم میکند. برای استیل معمولاً از نیتروژن استفاده میشود.
چرا هزینه برش لیزر با نیتروژن بیشتر از اکسیژن است؟
در برش با نیتروژن واکنش گرمازا رخ نمیدهد و تخلیه مذاب فقط با نیروی مکانیکی گاز انجام میشود. به همین دلیل فشار بالا (حدود ۱۰ تا ۲۵ بار) و نازل بزرگتر لازم است و مصرف گاز بیشتر میشود.
در چه شرایطی هوای فشرده جایگزین مناسب ازت است؟
وقتی ورق نازک میبرید و رنگ کمی زرد لبه یا رنگکاری بعدی برایتان حساسیت زیادی ندارد. هوا باید تمیز، خشک و بدون روغن باشد و کمپرسور مناسب (مثلاً اسکرو پرفشار) با درایر و فیلتر داشته باشید.
علت ایجاد پلیسه (سرباره) در لبه پایین قطعه چیست؟
معمولاً فشار گاز ناکافی، سرعت بیش از حد، قطر نازل نامناسب یا فوکوس نادرست است و گاز نمیتواند مذاب را کامل از شیار خارج کند.
برای ورق آهن ضخیم (مثلاً ۱۵ میلیمتر) کدام گاز بهتر است؟
اکسیژن؛ واکنش گرمازا انرژی اضافه میدهد و با توان کمتر و مصرف گاز پایینتر برش ضخیم با کیفیت قابل قبول انجام میشود.
خلوص گاز ازت برای برش لیزر چقدر باید باشد؟
معمولاً ۹۹٫۹٪ یا بیشتر و برای استیل با لبه آینهای تا ۹۹٫۹۹۹٪. نیتروژن کمخلوص باعث تغییر رنگ لبه و پلیسه میشود.
نیتروژن را از کپسول تهیه کنم یا مخزن مایع؟
برای مصرف کم کپسول و برای مصرف بالا مخزن مایع یا ژنراتور در محل اقتصادیتر است. با مصرف ماهانه و هزینه حمل و نگهداری هر روش را مقایسه کنید.
آیا دستگاه فایبر مارکینگ هم با گاز کمکی فلز را میبرد؟
خیر؛ دستگاههای فایبر مارکینگ برای علامتگذاری و حکاکی ساخته شدهاند و فقط ورق و فویل بسیار نازک را میبرند. برای برش ورق فلز به دستگاه برش لیزر فلزات نیاز دارید.
اکسیژن یا نیتروژن برای آلومینیوم؟
نیتروژن؛ آلومینیوم با اکسیژن لبه اکسیدی و ناصاف میدهد و برش آن معمولاً با نیتروژن انجام میشود.