

آموزش دستگاه کاتر پلاتر
تیغ کاتر پلاتر: راهنمای فنی انتخاب بر اساس زاویه، قطر، جنس و متریال + جدول
آبان
📅 بهروزرسانی محتوا در: 1405/08/19
برای انتخاب تیغ کاتر پلاتر سه چیز را به ترتیب بسنجید: اول سازگاری با هولدر و برند دستگاه، بعد زاویه (۳۰ درجه برای متریال خیلی نازک، ۴۵ درجه برای اغلب وینیلها، ۶۰ درجه برای متریال ضخیم و سخت) و در آخر قطر و جنس تیغه. تیغ نامناسب حتی بهترین دستگاه را هم بیکیفیت میکند. برای دیدن دستگاهها و قطعات سازگار، انواع دستگاه کاتر پلاتر را ببینید.
تیغه پرمصرفترین قطعه کاتر پلاتر است و همین باعث شده انواع زیادی از آن در بازار موجود باشد. در این مقاله فنی و کاربردی، انواع تیغه را بر اساس زاویه، قطر، جنس و متریال مقایسه میکنیم و نکات تنظیم، عیبیابی و تعویض را بررسی میکنیم. اگر هنوز با خود دستگاه آشنا نیستید، اول کاتر پلاتر چیست و چطور کار میکند؟ را بخوانید.
تیغ کاتر پلاتر چیست و چرا انتخاب صحیح آن تعیینکننده کیفیت برش است؟
تیغ کاتر پلاتر یک تیغه کوچک و بسیار تیز است که در هولدر (نگهدارنده) قرار میگیرد و طرح را روی وینیل، کاغذ یا مواد مشابه برش میدهد. در اکثر کاتر پلاترها از تیغه کشنده (درگ) استفاده میشود: نوک تیغه کمی عقبتر از محور هولدر است و با حرکت هولدر، دنبال آن کشیده میشود. این فاصله را آفست (Offset) میگویند و نقش مهمی در دقت گوشهها دارد.
تیغه در هولدر آزادانه میچرخد و نوک آن همیشه در جهت حرکت میماند. به همین دلیل در گوشههای تند، نوک ابتدا کمی به سمت بیرون میرود و بعد برمیگردد. اگر آفست تنظیمشده در دستگاه با آفست واقعی تیغه فرق کند، همین جابهجایی بهصورت گوشه گرد یا برش ناتمام دیده میشود. آفست را سازنده تیغه مشخص میکند و معمولاً روی بستهبندی آن نوشته شده است.
نقش تیغ در دقت برش، عمر دستگاه و کاهش ضایعات متریال
- دقت برش: تیغه کند یا نامناسب، گوشهها را گرد و لبه را پاره میکند و برش را ناقص میگذارد.
- عمر دستگاه: تیغه فرسوده فشار بیشتری میطلبد و به هولدر، نوار پشتی و ریل فشار میآورد. تیغ ناسازگار ممکن است هولدر را خراب کند.
- ضایعات: هر طرحی که خراب شود یعنی وینیل، زمان و دستمزد از بین رفته است. قیمت یک تیغه خوب معمولاً از هزینه ضایعات کمتر است.
انواع تیغ کاتر پلاتر بر اساس زاویه؛ ۳۰، ۴۵ و ۶۰ درجه
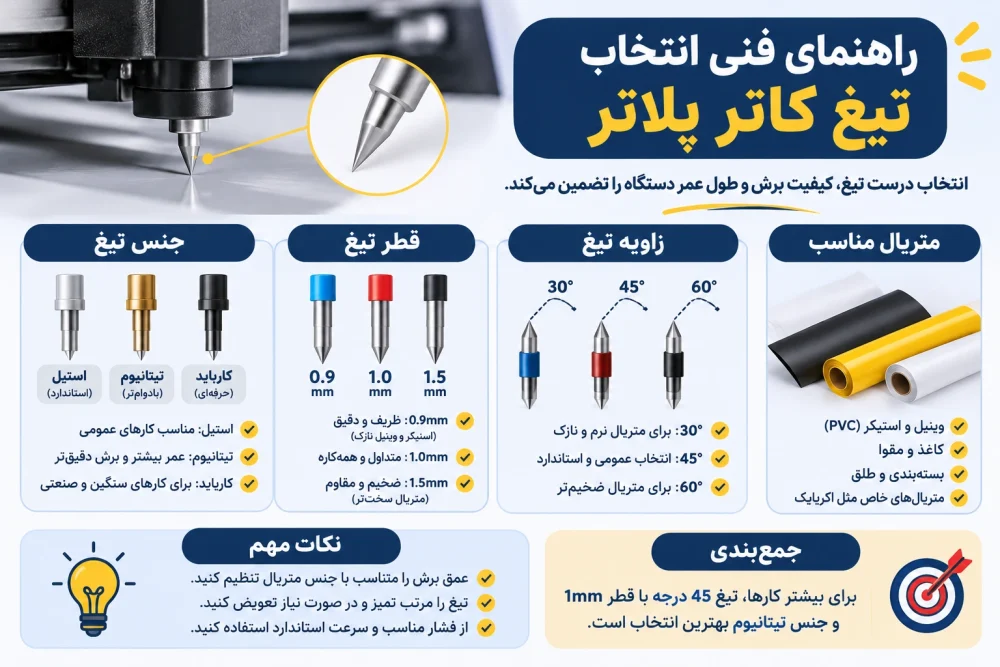
زاویه نوک تیغه مشخص میکند تیغه با چه نوع متریالی بهتر کار میکند. بهطور کلی زاویه بیشتر برای متریال ضخیمتر و سختتر و زاویه کمتر برای متریال نازکتر مناسب است. نکته مهم این است که همیشه به کاربرد نوشتهشده روی بسته و دفترچه سازنده استناد کنید و فقط به عدد زاویه اکتفا نکنید.
وبسایت Sign Warehouse درباره زاویه تیغ پلاتر میگوید:
سه زاویه رایج تیغ پلاتر ۳۰، ۴۵ و ۶۰ درجه است و بسیاری از سازندگان فقط تیغ ۴۵ و ۶۰ درجه میسازند. تیغ ۴۵ درجه استاندارد در پلاترهای ساخت گرافتک شفتی ۰٫۹ میلیمتری دارد و در هولدر سر آبی قرار میگیرد.
تیغ ۳۰ درجه؛ برش متریالهای بسیار نازک
تیغ ۳۰ درجه سطح تماس کمتری دارد و برای فیلمهای بسیار نازک و برشهای سطحی مناسب است. روی متریال ضخیم عمق کافی نمیدهد. در جدول تیغهای گرافتک، نسخه ۳۰ درجه ۰٫۹ میلیمتری برای فیلم تینت و فیلمهای نازک تا ضخامت حدود ۰٫۲۵ میلیمتر معرفی شده است.
تیغ ۴۵ درجه؛ تیغ استاندارد و همهکاره برای اکثر وینیلها
تیغ ۴۵ درجه تیغه استاندارد وینیل است و اغلب وینیلهای PVC و فیلمهای چسبدار را بهخوبی میبرد. اگر فقط یک نوع تیغ میخرید، ۴۵ درجه امنترین انتخاب است.
تیغ ۶۰ درجه؛ برش متریالهای ضخیم، سخت و بازتابی
تیغ ۶۰ درجه عمق برش بیشتری دارد و برای متریال ضخیم، سخت و بازتابی مناسب است، مثل شبرنگ و سندبلاست. اگر روی متریال ضخیم کار میکنید و ۴۵ درجه عمق کافی نمیدهد، به سراغ ۶۰ درجه بروید. برای همه متریالها از ۶۰ درجه استفاده نکنید؛ هم گرانتر است و هم برای وینیل معمولی لازم نیست.
وبسایت Swing Design درباره تیغ CB15U-K30 گرافتک میگوید:
این تیغ سوپراستیل ۱٫۵ میلیمتری برای سریهای CE، FC و FCX است و برای لاستیک سندبلاست استفاده میشود. در توضیح آن آمده که زاویه در آمریکا ۶۰ درجه و در ژاپن ۳۰ درجه نامیده میشود.
هشدار: همانطور که میبینید، نامگذاری زاویه در همه بازارها یکسان نیست. اگر تیغ را بر اساس کد مدل میخرید (مثل پسوند K30 یا K60 در تیغهای گرافتک)، کاربرد و مشخصات آن را از فروشنده بپرسید و فقط به عدد روی برچسب اعتماد نکنید.

معرفی چند دستگاه کاتر پلاتر


انواع تیغ کاتر پلاتر بر اساس اندازه و قطر شفت (۰٫۹ و ۱٫۵ میلیمتر)
قطر شفت (بدنه تیغه) باید با هولدر دستگاه همخوان باشد. دو اندازه رایج ۰٫۹ و ۱٫۵ میلیمتر است. قطر نازکتر معمولاً برای جزئیات ظریف و متریال نازک مناسبتر است و قطر بیشتر برای کار سنگینتر.
وبسایت Perfect Press درباره نام تیغههای گرافتک میگوید:
اعداد ۰۹ و ۱۵ در نام تیغه قطر شفت را نشان میدهند؛ ۰۹ یعنی قطر ۰٫۹ میلیمتر و ۱۵ یعنی ۱٫۵ میلیمتر.
این دو در هولدر قابل جایگزینی نیستند. برای مثال در بسیاری از هولدرهای گرافتک، رنگ سر هولدر قطر را نشان میدهد (آبی برای ۰٫۹ و قرمز برای ۱٫۵ میلیمتر). برای تشخیص قطر، روی بستهبندی یا برگه فنی تیغه را بخوانید؛ حدس زدن با چشم دقیق نیست.
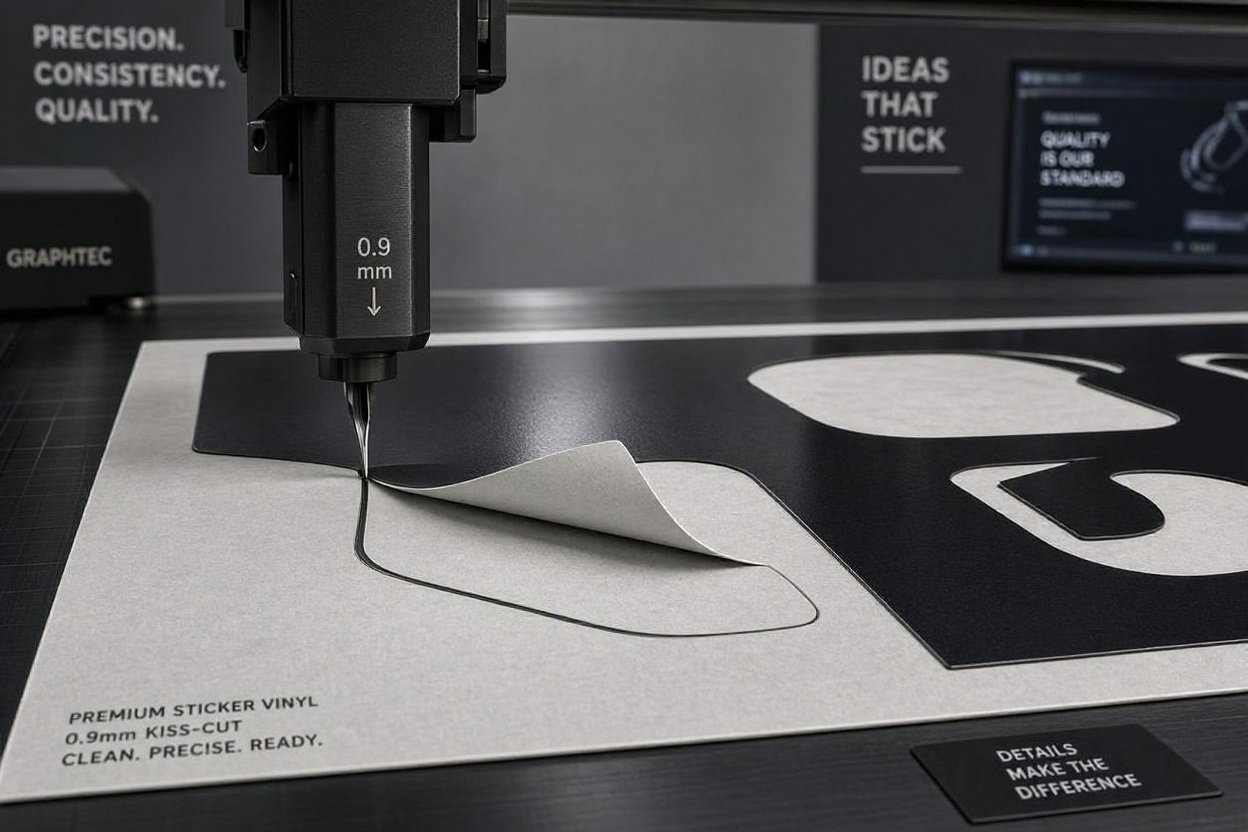
تیغهای ۰٫۹ میلیمتری؛ مناسب برش سطحی (Kiss Cut) و متریالهای نازک
Kiss Cut یعنی فقط لایه وینیل بریده شود و پشت آن (لایه حامل) سالم بماند؛ مثل استیکر و وینیل حرارتی (HTV). برای این کار، تیغه نازکتر، حرکت دقیقتر و حساسیت بیشتر به فشار لازم است و ۰٫۹ میلیمتر برای متریال نازک و جزئیات ریز معمولاً مناسب است.
تیغهای ۱٫۵ میلیمتری؛ مناسب برش عمیق (Die Cut) و متریالهای ضخیم
Die Cut یعنی برش کامل از میان ماده، همراه با لایه پشتی. برای کار روی کاغذ و مقوای ضخیمتر یا وینیلهای سخت، تیغ ۱٫۵ میلیمتری استحکام و عمق بیشتری میدهد.
انواع تیغ کاتر پلاتر بر اساس جنس و متریال ساخت
در این بخش درباره انواع تیغ کاتر پلاتر بر اساس جنس و متریال ساخت صحبت خواهیم کرد.
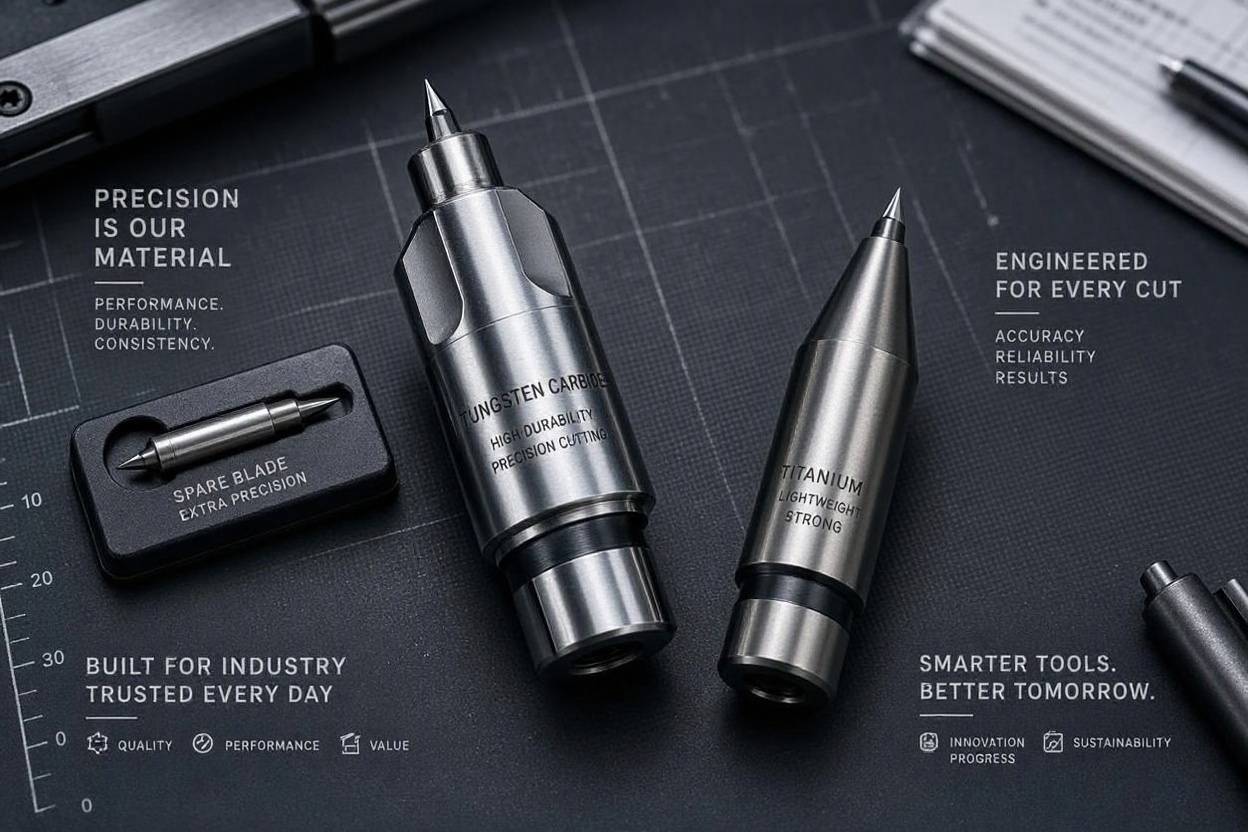
تیغهای فولادی (Steel) و تیغهای Super Steel
تیغهای فولادی معمولاً ارزانترند و برای کارهای سبک و روزمره جواب میدهند، اما زودتر کند میشوند. نامگذاری گونههای ارتقایافته مثل Super Steel بین تولیدکنندگان فرق میکند، پس برگه مشخصات سازنده را ببینید. برای کار حجیمتر، تیغه سختتر عمر بیشتری دارد.
دفترچه تیغ کاتر پلاتر گرافتک CE8000 درباره تیغهای مصرفی دستگاه میگوید:
دو تیغ پایه این دستگاه از نوع سوپراستیلاند: CB09UB با قطر ۰٫۹ میلیمتر و CB15U با قطر ۱٫۵ میلیمتر که هرکدام در ست ۵ تایی عرضه میشوند.
همچنین بخوانید: با کاتر پلاتر در خانه چه کارهایی میتوان کرد؟
تیغهای کاربید تنگستن (Tungsten Carbide) و سرامیکی
کاربید تنگستن بسیار سخت است و برای متریالهای ساینده و حجم بالای کار توصیه میشود. تیغههای سرامیکی هم سختی بالایی دارند، اما در کاتر پلاتر کمتر دیده میشوند.
قاعده کلی: هرچه تیغه سختتر باشد، دیرتر کند میشود، ولی شکنندهتر است. برای نمونه، برخی تیغهای بازتابی میماکی (مثل SPB-0006) برای محافظت از لبه در برابر دانههای شیشهای شبرنگ، لایه تیتانیوم دارند.
تیغ سازگار با برند دستگاه شما؛ گرافتک، میماکی، رولند و دستگاههای چینی
هر سازنده کد و مشخصات تیغ خودش را دارد و بهتر است تیغ را بر اساس مدل دستگاه بخرید. جدول زیر چند نمونه رایج از مستندات خود سازندهها را نشان میدهد:
وبسایت میماکی (Mimaki) درباره تیغهای پلاتر خود میگوید:
تیغ SPB-0001 برای شیت PVC با آفست ۰٫۳ میلیمتر، تیغ SPB-0003 برای حروف ریز با آفست ۰٫۱۵ میلیمتر، تیغ SPB-0005 برای لاستیک تا ضخامت ۰٫۸ میلیمتر با آفست ۰٫۷۵ و تیغ SPB-0007 برای شیت فلورسنت با آفست ۰٫۵ میلیمتر است.
اگر دستگاه شما از مدلهای اقتصادی و چینی مثل کاتر پلاتر ایگل وان یا کاتر پلاتر ایگل ARMS است، نوع هولدر و تیغ سازگار را از فروشنده همان دستگاه بپرسید و قبل از خرید عمده، یک بسته آزمایشی تهیه کنید. برای پلاترهای حرفهایتر مثل گرافتک، راهنمای خرید دستگاه کاتر پلاتر تفاوت مدلها را توضیح میدهد.
راهنمای انتخاب تیغ مناسب بر اساس نوع متریال
سه ویژگی ماده، انتخاب را تعیین میکند: ضخامت، سختی و لایه پشتی (حامل). هرچه ضخامت و سختی بیشتر باشد، زاویه بالاتر و تیغه مقاومتر لازم است. و اگر قرار است لایه حامل سالم بماند، دقت فشار مهمتر از زاویه میشود.
وینیل چسبی (Adhesive Vinyl)، وینیل حرارتی (HTV) و وینیل نازک
برای وینیل چسبی معمولی، ۴۵ درجه استاندارد است و برای فیلمهای بسیار نازک، ۳۰ درجه. در HTV معمولاً ۴۵ درجه با تنظیم فشار درست خوب جواب میدهد و باید فقط لایه وینیل بریده شود و لایه حامل سالم بماند. اگر HTV ضخیمتر یا پرزدار (فلاک) است، تیغ ۶۰ درجه را بسنجید. برای انتقال HTV به لباس هم به پرس حرارتی پنوماتیک مخصوص چاپ تیشرت نیاز دارید و اگر طرحهای تمامرنگ و عکس میخواهید، دستگاه چاپ DTF گزینه مکمل مناسبی است.
وینیل بازتابی (Reflective) و وینیل سندبلاست (Sandblast)
این دو سختتر و ضخیمترند. برای وینیل بازتابی معمولاً ۴۵ یا ۶۰ درجه و برای شبرنگهای دارای دانههای شیشهای، تیغه سخت و مقاوم لازم است. سندبلاست لاستیکی و ضخیم است و معمولاً با ۶۰ درجه و فشار بالاتر بهتر برش میخورد.
کاغذ، مقوا، کارتهای ضخیم و مقوای موجدار
برای کاغذ و مقوای معمولی، ۴۵ یا ۶۰ درجه (ترجیحاً قطر ۱٫۵ میلیمتر) مناسب است. مقوای موجدار و ضخیم برای تیغ درگ محدودیت دارد و برای آنها کاتر پلاتر تخت با ابزار مناسب بهتر است. اگر روی کاغذ و مقوا طرحهای دقیق میخواهید، برش و حکاکی لیزری روی کاغذ و مقوا را هم بررسی کنید.
پارچه، چرم، فوم و متریالهای صنعتی خاص
تیغ درگ معمولی روی این مواد محدودیت دارد و برای پارچه، چرم و فوم اغلب باید ابزار و دستگاه مناسب انتخاب شود. دستگاههای برش لیزر غیرفلزات برای این متریالها گزینه رایجتری هستند. پیش از خرید، سازگاری دستگاه با متریال را با کارشناس در میان بگذارید و مقاله {تفاوت لیزر غیر فلزات با کاتر پلاتر در برش شبرنگ در چیست؟} را بخوانید.
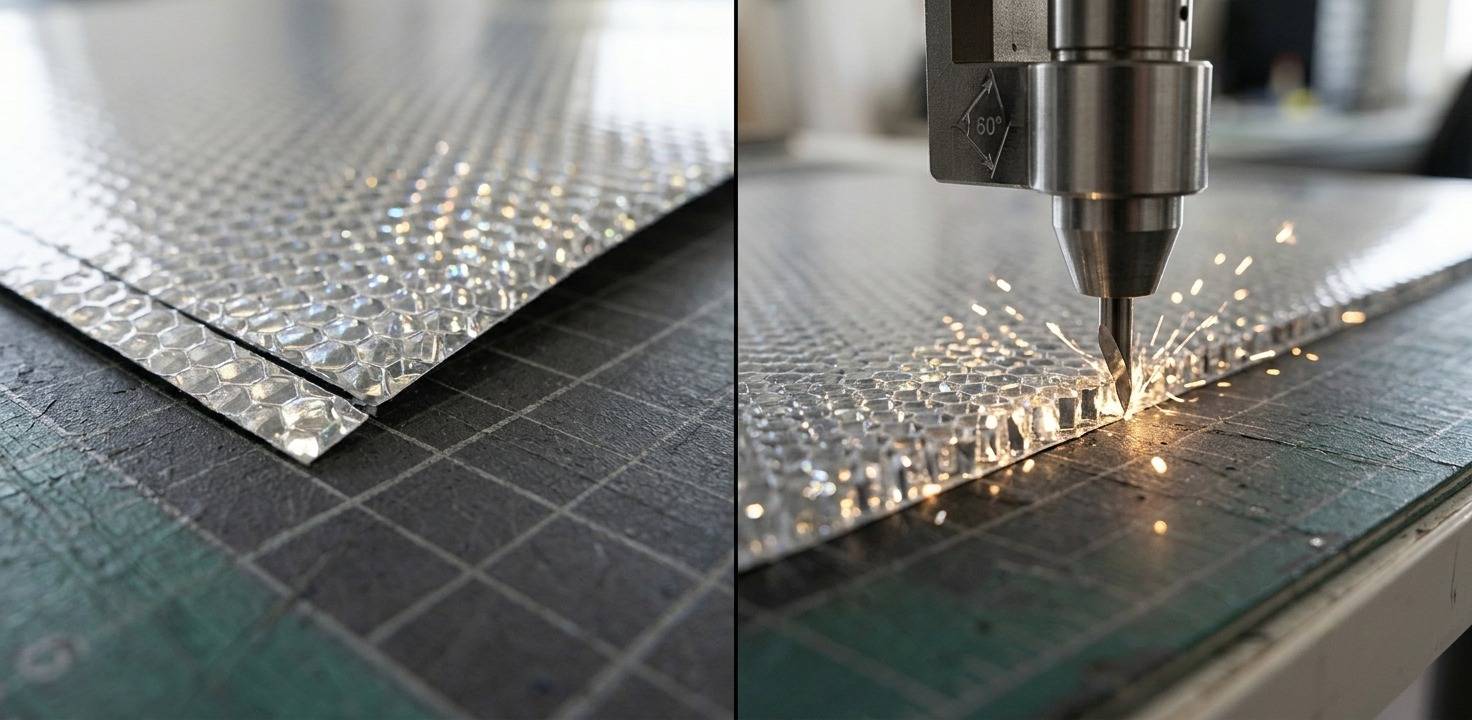
جدول انتخاب تیغ کاتر پلاتر بر اساس متریال و ضخامت
جدول راهنمای عمومی است؛ برای هر متریال، توصیه سازنده فیلم و دستگاه را ملاک قرار دهید و حتماً برش آزمایشی بزنید.
نکات مهم در انتخاب و استفاده از تیغ کاتر پلاتر
در این بخش نکات مهم در انتخاب و استفاده از تیغ کاتر پلاتر را میخوانید:
سازگاری تیغ و هولدر با برند و مدل دستگاه
تیغ باید دقیقاً در هولدر بنشیند و هولدر هم در کریج دستگاه. به همین دلیل تیغ هر برند با برند دیگر الزاماً سازگار نیست. هر دستگاه معمولاً با تیغ و هولدر همان برند کار میکند و تیغهای ارزان ناسازگار حتی ممکن است هولدر را خراب کنند. تیغ سازگار (غیر اصل) هم در بازار هست و میتواند جواب بدهد، اما کیفیت و دقت ساخت آن متفاوت است؛ پیش از خرید عمده یک بسته کوچک را تست کنید.
برای نمونه، در میماکی مدلهای SPB-0001 (آفست ۰٫۳)، SPB-0003 (آفست ۰٫۱۵) و SPB-0006 (آفست ۰٫۷۵) هرکدام کاربرد مشخصی دارند. پیش از خرید، سازگاری را با فروشنده تأیید کنید و قطعات و تیغ سازگار با کاتر پلاتر را از فروشنده معتبر مانند مبین تک بگیرید.
تنظیم Offset پس از تعویض تیغ با زاویه متفاوت
با تعویض تیغ، آفست هم ممکن است عوض شود. اگر آفست درست نباشد، گوشهها گرد یا ناقص بریده میشوند. روش تنظیم:
- تیغ را طوری در هولدر بگذارید که نوکش بهسختی دیده شود؛ بیرونزدگی زیاد مشکل ایجاد میکند.
- آفست را طبق مشخصات روی بسته تیغه در نرمافزار یا دستگاه وارد کنید.
- یک برش آزمایشی (مربع کوچک یا حروف ریز) بزنید. وینیل باید راحت از خطوط جدا شود، بدون اینکه برش عمیق باشد.
- فشار را طوری تنظیم کنید که فقط لایه وینیل بریده شود. اگر ردّ برش روی لایه حامل دیده شد، فشار زیاد است.
- سرعت را از تنظیمات پیشفرض شروع کنید و در صورت مشکل کم کنید.
هر بار که متریال عوض میشود، یک برش آزمایشی بزنید.
دریافت لیست قیمت
و همچنین درباره مبحث کاتر پلاتر بخوانید:
- معرفی 4 تا از ارزان ترین کاتر پلاتر های باکیفیت بازار
- آیا خرید کاتر پلاتر دست دوم منطقی است؟
- 13 کاربرد دستگاه کاتر پلاتر
هزینه تیغ را در محاسبات کسبوکار بیاورید
تیغ یک قطعه مصرفی است و باید جزو هزینه ماهانه حساب شود. یک فرمول ساده: هزینه تیغ برای هر متر برش = قیمت تیغه ÷ مسافت برش تقریبی تیغه. برای مثال، گرافتک برای تیغ استاندارد ۴۵ درجه مسافت برش حدود ۴ کیلومتر روی وینیل اعلام کرده است؛ البته در عمل به متریال و تنظیمات بستگی دارد. اگر متریالهای مختلف را میبرید، یک ست از زاویههای ۴۵ و ۶۰ درجه را کنار دستگاه داشته باشید تا مجبور نشوید با تیغ نامناسب کار را ادامه دهید.
تیغ را داخل جعبه خودش نگه دارید، به نوکش دست نزنید، از افتادنش جلوگیری کنید و هر چند وقت یکبار داخل هولدر را از خرده وینیل و چسب تمیز کنید.
نشانههای فرسودگی تیغ و زمان صحیح تعویض آن
- گوشههای گرد یا پاره
- لبه زبر و برش ناقص در بعضی نقاط
- نیاز به فشار بیشتر نسبت به قبل
- پرزدار شدن لبه وینیل
- اگر تنظیمات درست است ولی برش بد است، اول یک تیغ جدید را امتحان کنید؛ ارزانترین و سریعترین راه برای تشخیص مشکل همین است.
جدول عیبیابی سریع: چرا کاتر پلاتر خوب نمیبرد؟
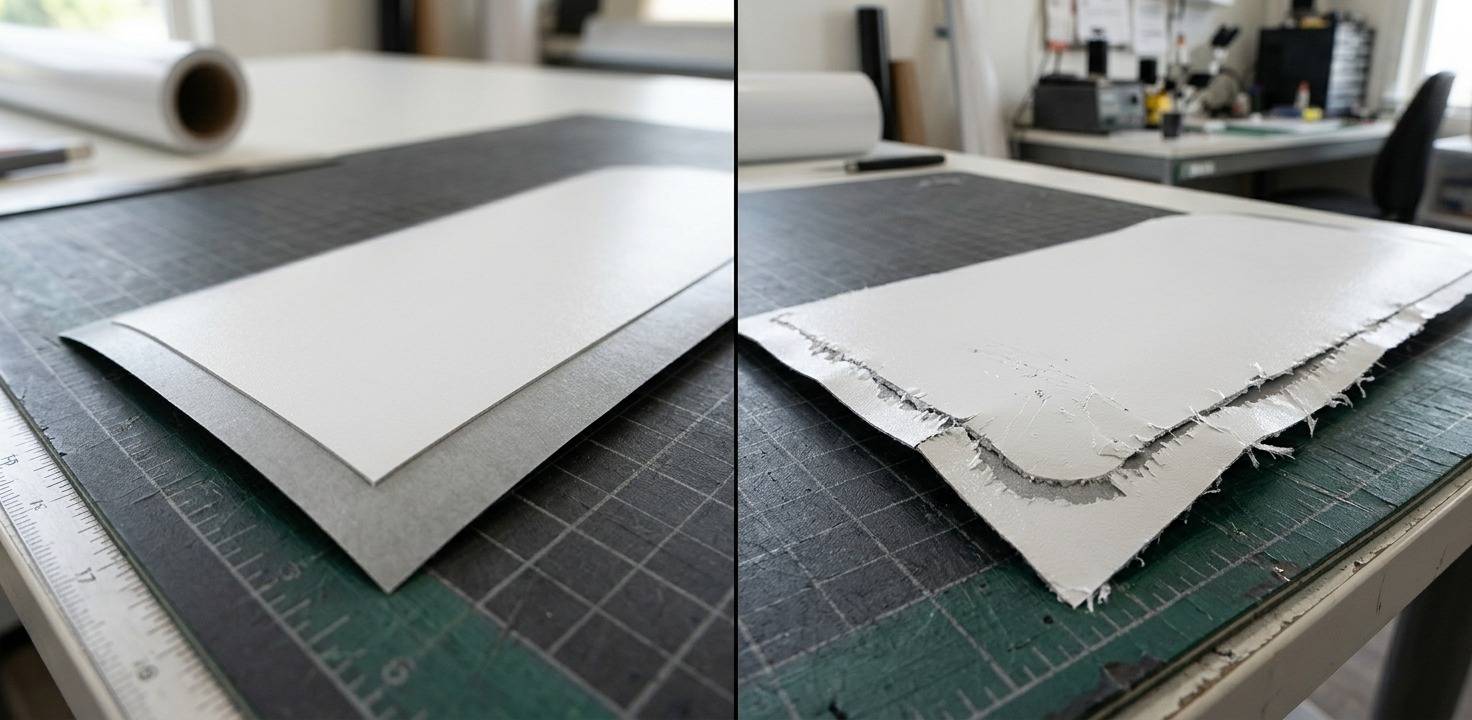
سخن پایانی؛ چگونه تیغ مناسب دستگاه خود را انتخاب کنیم؟
اول سازگاری با هولدر و دستگاه، بعد زاویه (۳۰ برای نازک، ۴۵ برای استاندارد، ۶۰ برای ضخیم)، سپس قطر و جنس اهمیت دارند. آفست را بعد از هر تعویض تنظیم کنید و برای هر متریال برش آزمایشی بزنید. تیغه کند را بهموقع تعویض کنید. با این روش ضایعات کم میشود، دستگاه عمر بیشتری میکند و کیفیت برشتان از رقبا متمایز میشود.
قبل از اینکه ضایعات بیشتری تولید کنید، با کارشناسان مبینتک مشورت کنید
آیا برش شما گرد میشود یا وینیل پاره میگردد؟
مشکل را برای کارشناسان مبینتک بگویید و بدون هزینه مشورت بگیرید تا متوجه شوید ایراد از تیغ است یا تنظیمات. اگر دنبال کاتر پلاتر جدید هستید، نوع متریال و حجم کارتان را بگویید تا دستگاه و تیغ سازگار پیشنهاد شود. مبینتک شرایط اقساطی و خدمات پس از فروش دارد؛ لیست قیمت روز و شرایط فروش اقساطی را ببینید. اگر کاتر پلاتر را برای برش استیکرهای چاپشده میخواهید، دستگاههای چاپ اکوسالونت را هم با دستگاه دوربر خودکار (مثل ایگل ARMS) مقایسه کنید.
مشاوره رایگان:
تهران: 02191009444
شیراز: 07191009444
دبی: 971552401976
با ما در ارتباط باشید! تماس تلفنی: شنبه تا چهارشنبه 9 تا 16 پیام در بلــــه: همه وقت و همه روز مراجعه حضوری: تهران و شیراز


سؤالات متداول درباره تیغ کاتر پلاتر
برای اکثر وینیلها کدام تیغ مناسب است؟
تیغ ۴۵ درجه، چون استاندارد و همهکاره است و اغلب وینیلهای PVC و فیلمهای چسبدار را میبرد.
آیا میتوانم تیغ برند دیگر استفاده کنم؟
فقط اگر سازگاری آن با هولدر و دستگاه تأیید شده باشد. تیغ ناسازگار ممکن است به هولدر آسیب بزند. پیش از خرید عمده، یک بسته آزمایشی تهیه کنید.
تیغ ۰٫۹ بهتر است یا ۱٫۵ میلیمتری؟
۰٫۹ برای متریال نازک و جزئیات ریز و ۱٫۵ برای کار سنگینتر. اما قطر باید با هولدر دستگاه همخوان باشد و این دو در یک هولدر جابهجا نمیشوند.
چرا گوشههای برش گرد میشود؟
معمولاً آفست نادرست، تیغ کند یا فشار و سرعت نامناسب است.
هر چند وقت یکبار باید تیغ عوض کنم؟
زمان ثابتی نیست و به متریال و حجم کار بستگی دارد. نشانههای فرسودگی (گوشه گرد، لبه زبر، نیاز به فشار بیشتر) را بررسی کنید و با فرمول هزینه تیغ برای هر متر، تیغ را بهموقع عوض کنید.
چطور تیغ را درست در هولدر نصب کنم؟
نوک تیغ باید بهسختی دیده شود. بعد برش آزمایشی بزنید و فشار را تنظیم کنید.
برای HTV کدام تیغ را انتخاب کنم؟
معمولاً تیغ ۴۵ درجه ۰٫۹ میلیمتری با فشار درست؛ طوری که فقط لایه وینیل بریده شود و لایه حامل سالم بماند. برای HTV ضخیم یا فلاک، ۶۰ درجه را تست کنید.
تفاوت Kiss Cut و Die Cut چیست؟
در Kiss Cut فقط لایه وینیل بریده میشود و لایه حامل سالم میماند (مثل استیکر). در Die Cut ماده با لایه پشتی کاملاً بریده میشود.
آیا تیغ کاتر پلاتر را میتوان روی چرم و پارچه استفاده کرد؟
تیغ درگ معمولی روی چرم، پارچه و فوم محدودیت دارد. برای این متریالها بهتر است ابزار یا دستگاه مناسب (مثل لیزر غیرفلزات یا کاتر تخت) انتخاب شود.
چرا بعد از تعویض تیغ، کیفیت برش بدتر شد؟
معمولاً آفست یا فشار با تیغ جدید فرق میکند، یا تیغ با هولدر سازگار نیست. آفست را با مشخصات تیغه تنظیم کنید و یک برش آزمایشی بزنید.